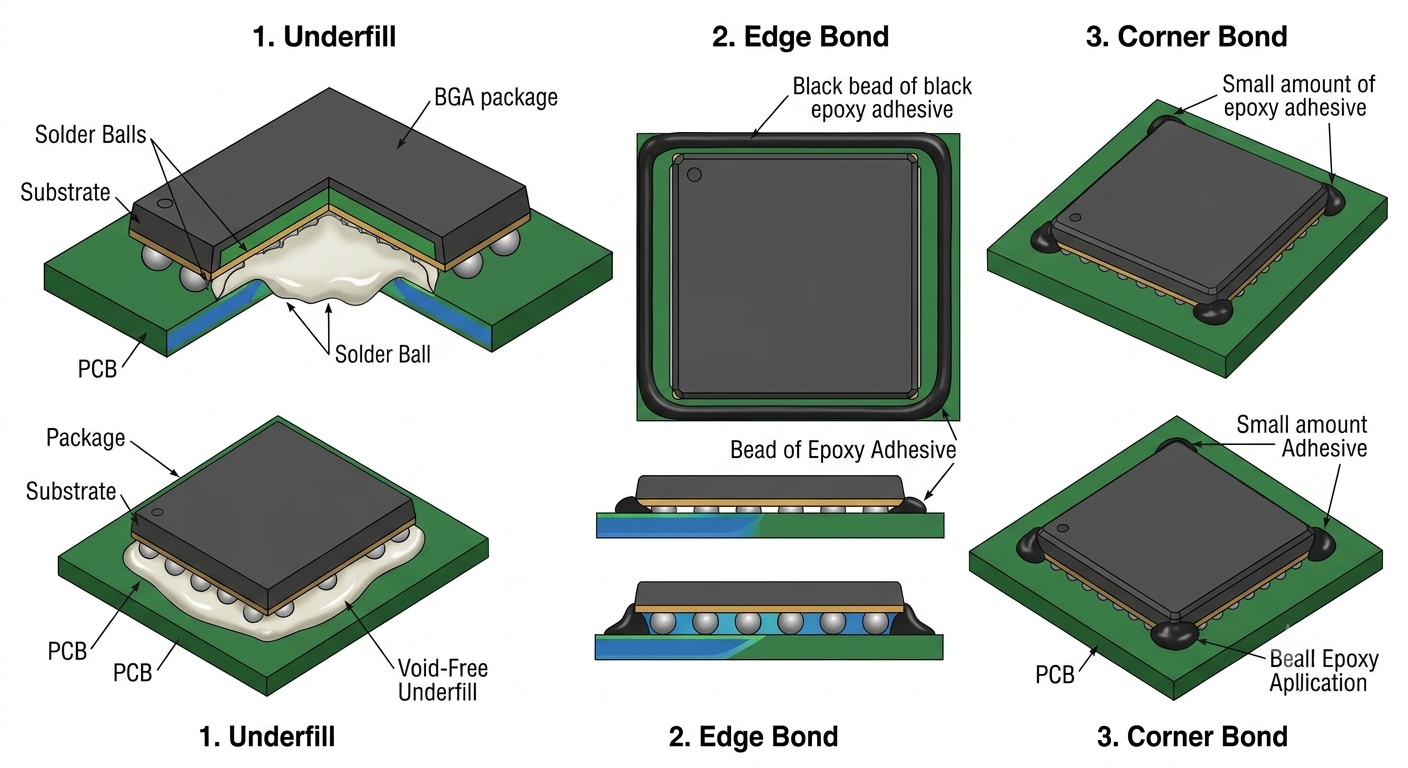
보드 레벨 보강 접착제는 기판에 실장한 BGA·CSP 패키지를 기판에 붙잡아 솔더 접합부를 보호하는 소재입니다. 패키지 아래를 모두 채우는 언더필, 가장자리를 따라 바르는 엣지본드, 모서리에만 바르는 코너본드 방식으로 씁니다.
스마트폰이나 웨어러블 기기의 메인보드는 떨어지고, 휘고, 뜨거워졌다 식기를 반복합니다. 이때 BGA 솔더 접합부가 가장 먼저 상합니다. 보강 접착제는 이 접합부를 지키기 위해 씁니다.
솔더 접합부는 왜 모서리부터 깨지는가
기판이 휘거나 온도가 바뀌면 패키지와 기판이 서로 다르게 움직입니다. 그 차이는 패키지 중심에서 먼 곳일수록 커서, 네 모서리의 솔더 볼에 응력이 가장 크게 걸립니다. 그래서 낙하 시험이나 굽힘 시험에서 균열은 대개 모서리 접합부에서 시작합니다. 보강 접착제는 패키지와 기판을 묶어 이 응력이 솔더 볼에만 몰리지 않게 합니다.
세 가지 보강 방식
| 방식 | 도포 위치 | 보강 범위 | 공정 특징 |
|---|---|---|---|
| 보드 레벨 언더필 | 패키지 아래 전체 | 가장 큼 | 충진 시간이 길고 보이드 관리가 필요 |
| 엣지본드 | 패키지 가장자리를 따라 띠 모양 | 중간 | 도포가 빠르고 공정이 단순 |
| 코너본드 | 패키지 네 모서리 | 모서리 집중 보강 | 도포량이 가장 적음 |
요구 신뢰성이 높고 공정 시간에 여유가 있으면 언더필을, 생산 속도가 중요하면 엣지본드나 코너본드를 먼저 검토합니다. 패키지 크기, 주변 부품과의 간격, 기판 두께도 함께 봐야 합니다.
왜 저온경화인가
보강은 보통 리플로우로 모든 부품을 실장한 뒤에 합니다. 그때 보드 위에는 이미 카메라 모듈, 플라스틱 커넥터, 배터리 관련 부품처럼 열에 약한 부품이 올라가 있습니다. 경화 온도가 높으면 이 부품들이 변형되거나 손상될 수 있어 경화 온도를 낮게 유지해야 합니다.
경화 온도를 낮추면 오븐 시간과 에너지도 줄어듭니다. 1액형이면 혼합 공정이 없어 디스펜서에 바로 걸 수 있고, 작업 가능 시간이 길수록 라인 중간에 재료를 바꾸는 횟수가 줄어듭니다.
COFA 3100H
3100H는 코파 3000H 계열의 보드 보강용 에폭시입니다. 검정색 1액형이며 80℃에서 30분이면 경화됩니다. 기판과 부품 구조에 따라 70–90℃ 범위에서 경화 조건을 조정할 수 있습니다.
| 항목 | 값 |
|---|---|
| 화학·구성 | 에폭시, 1액형 |
| 색상 | 검정 |
| 경화 조건 | 80℃ / 30분 (70–90℃ 범위에서 조정 가능) |
| 작업 가능 시간 | 5일 이상 (25℃) |
| 전단 강도 | 15 MPa 이상 (Si/Si) |
| 보관 | -20℃ 이하, 제조일로부터 6개월 |
신뢰성 시험 결과
| 시험 | 조건 | 결과 |
|---|---|---|
| 열사이클 | -40℃ ~ 125℃, 500 사이클 | Pass (다이 이동·크랙 없음) |
| 고온고습 | 85℃ / 85% RH, 1000시간 | Pass (접착력 유지) |
| 고온 보관 | 125℃, 500시간 | Pass |
| 저온 보관 | -40℃, 500시간 | Pass |
상세 내용은 3100H 기술 데이터 시트에서 볼 수 있습니다.
엔지니어링 플라스틱 하우징 접착
3100H는 보드 보강뿐 아니라 카메라 모듈 홀더, 센서 하우징, 커넥터 하우징처럼 엔지니어링 플라스틱으로 만든 부품을 붙이는 데에도 맞도록 설계했습니다.
- 저온 경화: 플라스틱 하우징은 금속이나 세라믹보다 열에 약해 높은 경화 온도에서 변형되기 쉽습니다. 80℃ 30분 경화는 하우징이 받는 열 부담을 줄입니다.
- 서로 다른 소재 간 접착: 플라스틱 하우징은 PCB, 금속, 세라믹과 맞붙는 경우가 많습니다. 3100H는 고밀도 이온 결합 구조로 이종 소재 사이의 접착력을 높였습니다.
- 내충격·내습: 고무 강화 에폭시라 충격에 강하고, 여러 기재에서 10분 스팀 에이징 뒤에도 접착력 변화가 0~-15% 범위로 유지됐습니다.
적용 분야
- 스마트폰·웨어러블 메인보드의 BGA·CSP 엣지본드와 코너본드
- PoP(패키지 온 패키지) 상하 패키지 접합
- 열에 약한 부품이 함께 실장된 보드의 부품 고정
- 카메라 모듈 렌즈 홀더 접착(holder attach)과 엔지니어링 플라스틱 하우징 접착
- 센서 칩과 RF 모듈 접착
자주 묻는 질문
보드 레벨 보강 접착제는 왜 쓰나요?
기판에 실장한 BGA·CSP의 솔더 접합부는 낙하, 굽힘, 온도 변화에서 응력을 받습니다. 특히 패키지 모서리 접합부에 응력이 몰려 먼저 깨집니다. 보강 접착제는 패키지와 기판을 붙잡아 이 응력을 나눠 받습니다.
엣지본드와 코너본드, 보드 레벨 언더필은 어떻게 다른가요?
보드 레벨 언더필은 패키지 아래를 전부 채워 보강 효과가 가장 크지만 충진 시간이 길고 공정이 까다롭습니다. 엣지본드는 패키지 가장자리를 따라 띠 모양으로, 코너본드는 네 모서리에만 도포해 공정이 간단합니다. 요구 신뢰성과 공정 여유에 따라 고릅니다.
보드 보강에 저온경화 에폭시를 쓰는 이유는 무엇인가요?
보강은 보드에 다른 부품이 모두 실장된 뒤에 하는 경우가 많습니다. 카메라 모듈, 플라스틱 커넥터처럼 열에 약한 부품이 이미 올라가 있으면 경화 온도를 낮춰야 합니다. 경화 온도가 낮으면 오븐 시간과 에너지도 줄어듭니다.
COFA 3100H의 경화 조건은 어떻게 되나요?
표준 경화 조건은 80℃에서 30분이며, 기판과 부품 구조에 따라 70–90℃ 범위에서 조정할 수 있습니다. 1액형이라 혼합 공정이 없고, 25℃에서 5일 이상 작업할 수 있습니다.
COFA 3100H를 플라스틱 하우징 접착에도 쓸 수 있나요?
네. 3100H는 카메라 모듈 홀더, 센서·커넥터 하우징처럼 엔지니어링 플라스틱 부품 접착에도 맞도록 설계했습니다. 80℃ 저온 경화로 하우징 변형을 줄이고, 이종 소재 사이 접착력을 높였습니다. 실제 하우징 소재로 접착 강도를 확인하는 평가를 함께 진행합니다.
COFA 3100H는 어떤 신뢰성 시험을 거쳤나요?
-40~125℃ 열사이클 500회, 85℃/85% RH 1000시간 고온고습, 125℃ 및 -40℃ 각 500시간 보관 시험에서 모두 Pass 결과를 얻었습니다.
적용 조건을 알려주세요
패키지 종류, 범프 피치와 갭, 디스펜싱 방식, 경화 조건을 알려주시면 맞는 그레이드와 평가 계획을 함께 검토합니다.
작성 2026-11-03 · 주식회사 코파 기술팀